Оптимизация и торцовка
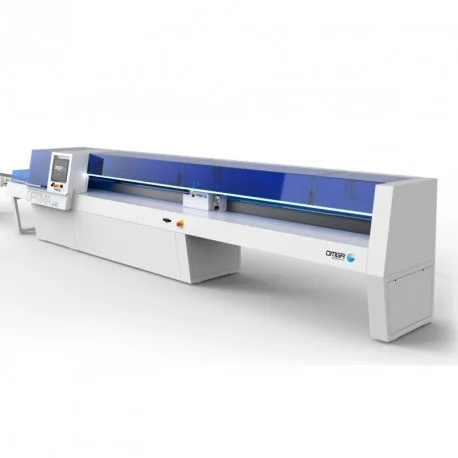
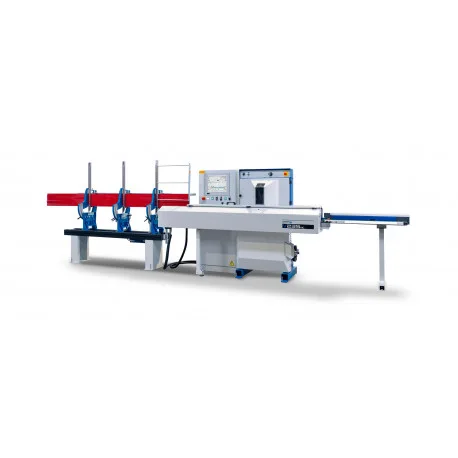
Раскрой по списку длин, обработка отмеченных дефектов и организация выходных заготовок. Проходные системы, толкающие исполнения OPTIMA и торцовочные станки T 521.
Модели и процесс ↗
OMGA / ТОРЦОВОЧНЫЕ СТАНКИ, ТОРЦОВОЧНЫЕ ПИЛЫ И ПОЗИЦИОНИРОВАНИЕ
Торцовочные станки и оптимизация раскроя массива, торцовочные пилы и NC-позиционеры OMGA. Выберите технологию в зависимости от длины, угла реза, материала и способа подачи.
Изучить варианты ↓ Официальная страница ↗
ТРИ ОСНОВНЫЕ ОБЛАСТИ
Раскрой по списку длин, обработка отмеченных дефектов и организация выходных заготовок. Проходные системы, толкающие исполнения OPTIMA и торцовочные станки T 521.
Модели и процесс ↗T 50 350 для косых резов и T 53 370 с дополнительным наклоном головы. Сравнение зоны реза, зажима и исполнений OP.
Подробное сравнение ↗Программируемый упор по длине или толкатель. Настройка длин, списки заготовок и подключение к соответствующей пиле.
Как работает FP? ↗СПЕЦИАЛИЗИРОВАННАЯ ТЕХНОЛОГИЯ
OMGA разрабатывает технологию пиления с 1960 года. Торговая марка компании DIERREGI объединяет классические пилы, NC-позиционирование и автоматизированные системы раскроя.
Мы делаем акцент на подготовке небольших и средних линейных элементов: массива для мебели, реек, рам, профилей и компонентов окон и дверей. Это иная задача, чем CNC-обработка крупных панелей CLT или клеёных несущих балок. Оптимизированный раскрой может подготовить детали для дальнейшей обработки; сам по себе он ещё не является линией для сращивания по длине.
Познакомьтесь с производителем ↗РАСШИРЕННЫЙ АССОРТИМЕНТ
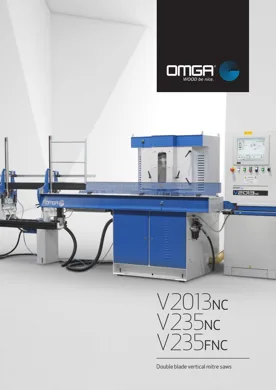
Для рам и угловых сборок. V 235 оснащена двумя режущими узлами; V 2013 NC позволяет подстраиваться под геометрию многогранных рам. Для алюминия производитель предусматривает специальную оснастку.
Технический источник: OMGA · V 235 NC ↗
Краткий обзор вариантов исполнения и технических возможностей.
Официальный PDF · 5 страниц · 2.2 MB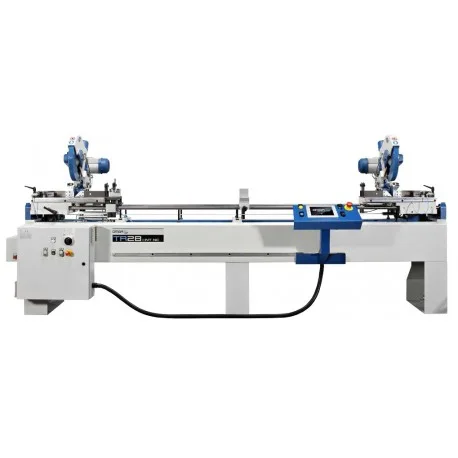
Обработка обоих концов профиля за одну установку. Серия TR включает различные способы настройки и ведения; выбор определяется длиной профиля, углами и повторяемостью.
Технический источник: OMGA · TR 2B I INT NC ↗
Краткий обзор вариантов исполнения и технических возможностей.
Официальный PDF · 3 страницы · 1.8 MB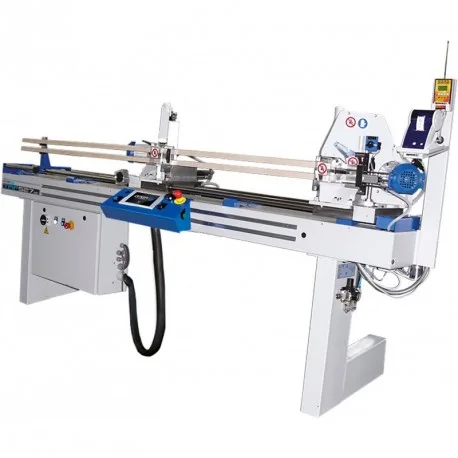
Специальное исполнение для двойного реза рамных элементов. Подходит для серийных изделий, когда обычная одноголовочная пила становится узким местом.
Технический источник: OMGA · TRF 527 NC ↗
Краткий обзор вариантов исполнения и технических возможностей.
Официальный PDF · 3 страницы · 2.1 MB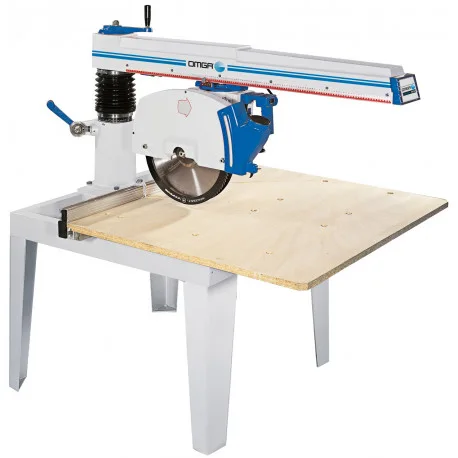
Режущий узел перемещается по радиальной консоли. Для поперечных резов и подготовки элементов; рабочая зона зависит от длины консоли, диска и настроек.
Технический источник: OMGA · RADIAL 900/5 ↗
Краткий обзор вариантов исполнения и технических возможностей.
Официальный PDF · 8 страниц · 1.8 MB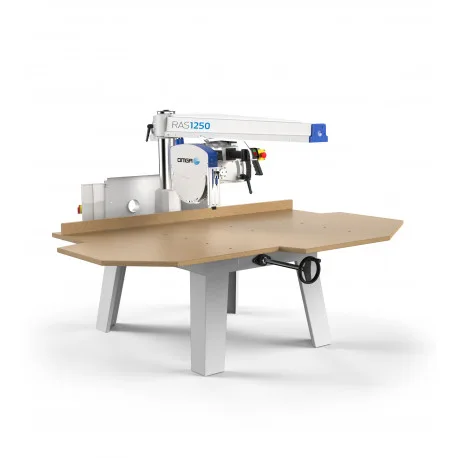
Радиальные исполнения для большей рабочей зоны и целевого раскроя. Сравните требуемые размеры реза с таблицей для конкретной модели.
Технический источник: OMGA · RAS 1250 ↗
Краткий обзор вариантов исполнения и технических возможностей.
Официальный PDF · 4 страницы · 1.4 MB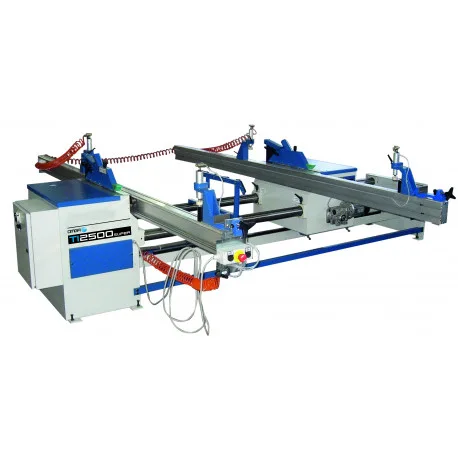
TI 2500 SUPER и TI 3000 SUPER для обработки противоположных кромок панелей. Их назначение — форматирование, поэтому мы не приравниваем это оборудование к торцовке реек.
Технический источник: OMGA · TI 2500 SUPER ↗
Краткий обзор вариантов исполнения и технических возможностей.
Официальный PDF · 2 страницы · 5.5 MBОРИГИНАЛЬНЫЕ ФОТОГРАФИИ ПРОИЗВОДИТЕЛЯ
ВЫБОР ОБОРУДОВАНИЯ
Укажите материал, сечение, исходную и конечную длину, углы и приблизительное количество. Добавьте описание текущего способа работы. Так мы сможем определить подходящую пилу, зажим, подачу и программные возможности.
Отправить запрос ↗Форма сохраняет исходную страницу. Исполнение, дополнительное оборудование и цена определяются в индивидуальном предложении.