Проходной T 2020 / T 2030
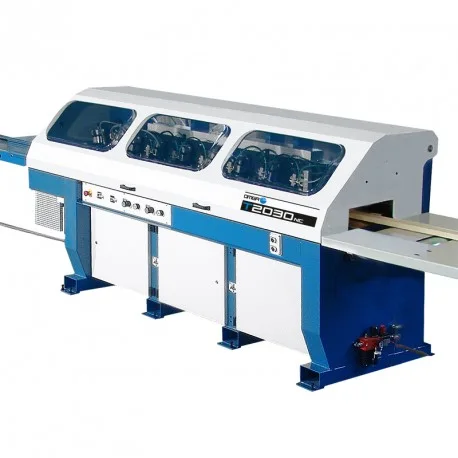
Приводные ролики ведут доску через систему. Для интенсивного раскроя со считыванием меток и выбранными вариантами сортировки.
Подробнее ↗
OMGA / ТОРЦОВОЧНЫЕ СТАНКИ И ОПТИМИЗАЦИЯ РАСКРОЯ ДРЕВЕСИНЫ
При торцовке древесины программа и оборудование определяют последовательность и выполнение резов. Сравните проходные и толкающие системы OMGA в зависимости от материала, разметки дефектов и объёма.
Изучить варианты ↓ Официальная страница ↗
СПОСОБ РАБОТЫ — ПЕРВОЕ РЕШЕНИЕ
Приводные ролики ведут доску через систему. Для интенсивного раскроя со считыванием меток и выбранными вариантами сортировки.
Подробнее ↗Толкающий узел ведёт доску. Исполнения OPT объединяют продольный раскрой и циклы оптимизации в зависимости от модели.
Подробнее ↗Подготовленные длины и повторение резов. SNC не означает автоматически такую же оптимизацию дефектов, как исполнение OPT.
Подробнее ↗Пневматический цикл резки; при правильно подключённом FP также программируемое позиционирование.
Подробнее ↗КАК СВЯЗЫВАЮТСЯ ДАННЫЕ И РЕЗЫ?
Определите требуемые длины, количество и качество. Отметьте дефекты или сорта качества так, чтобы выбранная система могла их прочитать.
Человек определяет требования и подготавливает материал.Программа учитывает входную доску, список деталей и полученные метки. Она рассчитывает раскрой по выбранному циклу и учитывает части для удаления.
Программа выполняет расчёт; оборудование и циклы зависят от исполнения.Подающая система позиционирует доску, пила выполняет резы. Разделение деталей и отходов зависит от выходного оборудования. Отчёты помогают отслеживать результат.
Станок выполняет подготовленную последовательность; оператор контролирует работу.ПОДАЧА РОЛИКАМИ
Несколько приводных роликов и верхних прижимных элементов помогают вести доски с обычными отклонениями сырья. T 2030 имеет более длинный подающий узел с 11 приводными роликами; у T 2020 их 7. Подготовка списка резов, считывание меток и организация выхода — связанные части системы.
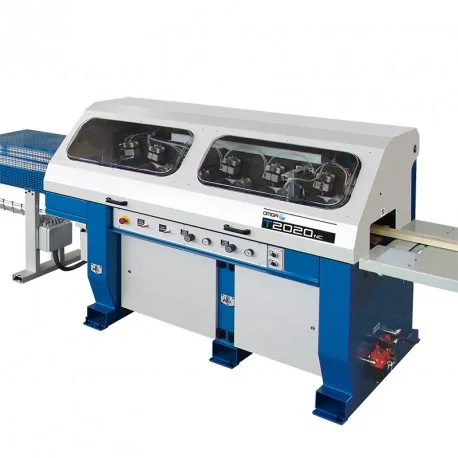
Более компактное проходное исполнение. Выбор зависит от входных длин, направления доски и необходимого выходного оборудования.
| Приводные ролики | 7 |
|---|---|
| Минимальная входная длина | 600 mm |
| Двигатель пилы | 5,5 кВт; опция 7,5 кВт |
Технический источник: OMGA · T 2020 NC ↗
Удлинённый роликовый путь для интенсивной работы и организованного выхода деталей. Максимальная скорость подачи — это характеристика системы, а не обещание количества годных деталей.
| Приводные ролики | 11 |
|---|---|
| Максимальная скорость подачи | 240 м/мин |
| Минимальная входная длина | 600 mm |
Технический источник: OMGA · T 2030 NC ↗
| Диск Ø 450 mm | 220 × 90 mm или 270 × 50 mm |
|---|---|
| Дополнительный диск Ø 500 mm | 220 × 120 mm или 300 × 50 mm |
| Ширина свыше 220 мм | Схему сортировки необходимо согласовать отдельно |
Предельные ширины и высоты не являются одной общей производительностью. Для T 2020 в веб-таблице указано 240 м/мин, а в приложенной более старой брошюре — 180 м/мин; скорость и поколение системы управления будут подтверждены для предлагаемой версии.
Роликовая подача, циклы, схемы раскроя и варианты оснащения. Брошюра также показывает более раннее поколение системы управления.
Официальный PDF · 3 страницы · 2.1 MBOPTIMA / ПОПЕРЕЧНЫЙ РАСКРОЙ С ПОДАЧЕЙ ТОЛКАТЕЛЕМ
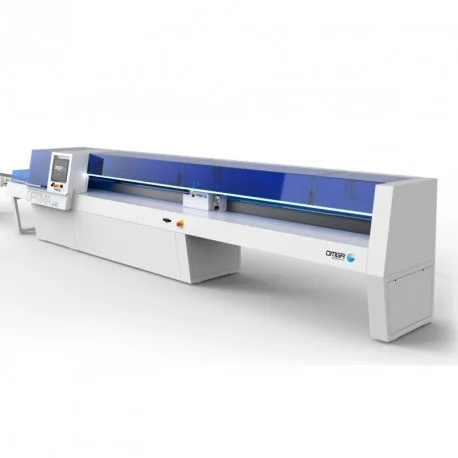
Самая производительная толкающая версия в этой линейке. Захват задней части доски, линейное измерение и подготовительный стол объединяют стабильное ведение с подготовкой следующих заготовок. 19-дюймовый экран облегчает обзор задания.
| Максимальная скорость подачи | 240 м/мин |
|---|---|
| Двигатель пилы | 5,5 кВт; опционально 7,5 кВт |
| Входные длины в зависимости от исполнения | до 4200 или 6200 мм |
Технический источник: OMGA · OPTIMA 240 ↗
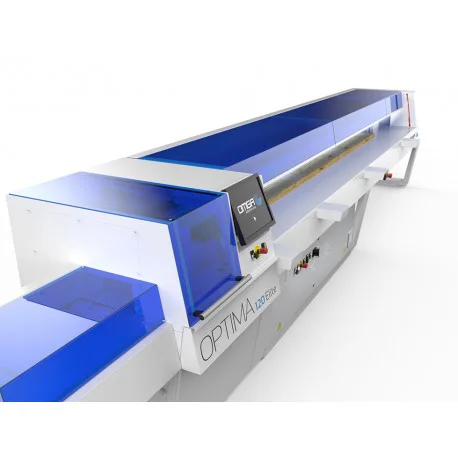
Подготовительный стол и захват доски для организованной работы. Подходящее сравнение, когда нужна более продвинутая подача заготовок, но не максимальная скорость модели 240.
| Максимальная скорость подачи | 120 м/мин |
|---|---|
| Двигатель пилы | 4,6 кВт |
| Входные длины в зависимости от исполнения | до 4200 или 6200 мм |
Технический источник: OMGA · OPTIMA 120 Elite ↗
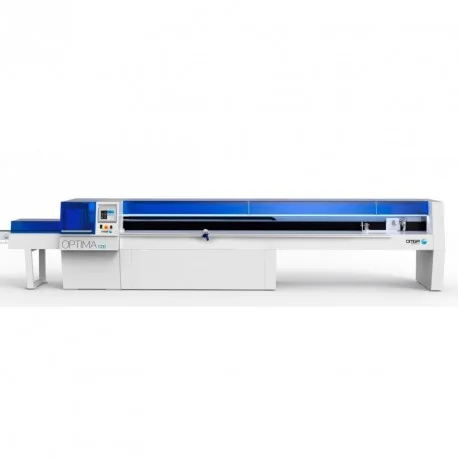
Толкающая оптимизация с ведением доски и 10,4-дюймовым экраном. Передача данных и отчёты через USB или Ethernet входят в состав подключённой работы.
| Максимальная скорость подачи | 120 м/мин |
|---|---|
| Двигатель пилы | 4,6 кВт |
| Входные длины в зависимости от исполнения | до 4200 или 6200 мм |
Технический источник: OMGA · OPTIMA 120 ↗
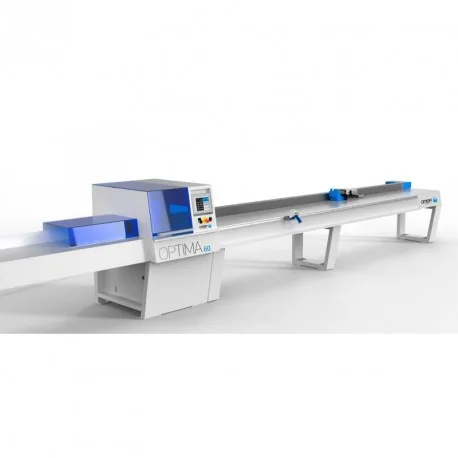
Отправная точка для менее интенсивного раскроя. Более низкая скорость подачи создаёт иные ценовые и организационные условия; захват задней части доски — дополнительная опция.
| Максимальная скорость подачи | 60 м/мин |
|---|---|
| Двигатель пилы | 4,6 кВт |
| Входные длины в зависимости от исполнения | до 4200 или 6200 мм |
Технический источник: OMGA · OPTIMA 60 ↗
| OPTIMA 240 · ширина × высота | 215 × 100 / 244 × 80 / 275 × 50 / 300 × 18 мм |
|---|---|
| OPTIMA 120 Elite, 120 и 60 | 200 × 110 / 245 × 80 / 275 × 50 / 300 × 14 мм |
Поперечное сечение доски, форма диска и конкретное исполнение определяют зону реза. Специальная версия KC модели 240 имеет иные ограничения; данные разных исполнений не объединяются. Более крупный диск, автоматическая загрузка, сортировка, печать и дополнительное измерение оговариваются отдельно.
Официальное видео OMGA. Показанное дополнительное оборудование не обязательно входит в базовую модель.
Открыть на YouTube ↗Официальное видео OMGA. Показанное дополнительное оборудование не обязательно входит в базовую модель.
Открыть на YouTube ↗Официальное видео OMGA. Показанное дополнительное оборудование не обязательно входит в базовую модель.
Открыть на YouTube ↗Официальное видео OMGA. Показанное дополнительное оборудование не обязательно входит в базовую модель.
Открыть на YouTube ↗
Сравнение OPT и SNC, схемы раскроя, программные циклы и дополнительное оснащение.
Официальный PDF · 9 страниц · 7.6 МБПРОГРАММНАЯ ПОДГОТОВКА
Вместо повторной настройки каждого реза подготовьте задание. Передача данных, сохранение и отчёты зависят от выбранной системы управления.
Система оптимизации считывает соответствующим образом подготовленные метки или данные с согласованного оборудования. Это не означает, что базовый станок сам визуально распознаёт все пороки древесины.
Циклы могут включать классы качества, разные приоритеты и отбраковку остатков. OPTIMA 240 и Elite имеют более широкий набор циклов, чем базовые исполнения; SNC имеет другой объём функций.
Отчёты помогают отслеживать объёмы выпуска и расход материала. Сканер, дополнительное считывание меток, принтер и сортировочные станции — отдельные варианты конфигурации.
Выход зависит от качества и размеров входных досок, требуемых длин, ширины реза и выбранных приоритетов. Мы не определяем процент экономии без вашего фактического производственного образца.
ПРОГРАММИРОВАННАЯ ТОРЦОВКА
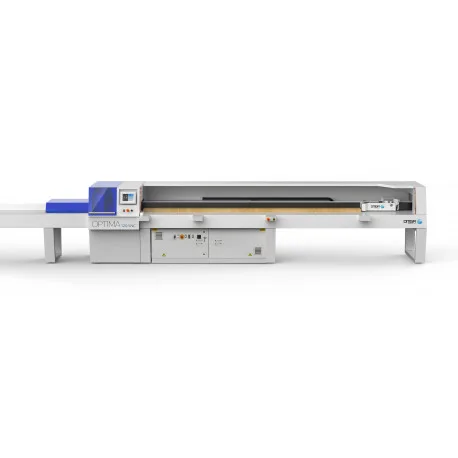
Для программированной последовательности резов с максимальной подачей 120 м/мин. Преимущество — повторяемость задач; циклы этой версии не равны оптимизации OPT.
Технический источник: OMGA · OPTIMA 120 SNC ↗
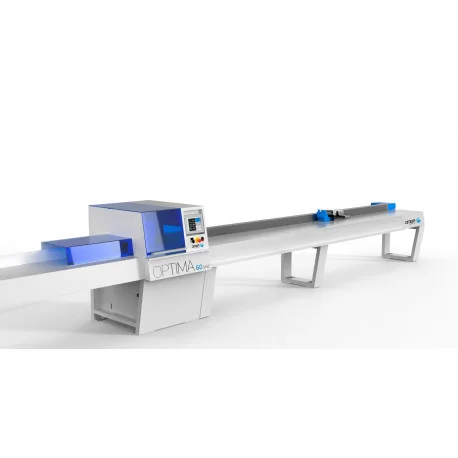
Исполнение до 60 м/мин для другой интенсивности работы. Раскрой пакетов и специальные материалы требуют соответствующего оборудования и подтверждения рабочей зоны.
Технический источник: OMGA · OPTIMA 60 SNC ↗
Презентация производителем специального исполнения для алюминия. Характеристики ALU не распространяются автоматически на деревянное исполнение.
Открыть на YouTube ↗ТОРЦОВОЧНЫЙ СТАНОК С ПОДЪЁМОМ ПИЛЬНОГО ДИСКА
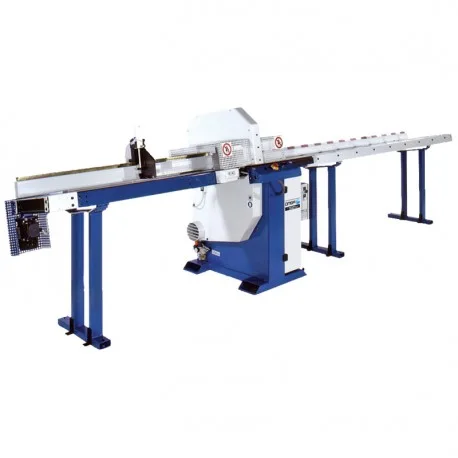
Пневматически управляемый подъём пильного диска с регулируемым ходом и зажимом. Дополните базовый станок подходящими столами и упорами.
| Пильный диск | Ø 450 мм; опция Ø 500 мм |
|---|---|
| Двигатель / обороты | 4,6 кВт / 3000 мин⁻¹ |
| Подключение аспирации | Ø 160 mm |
Технический источник: OMGA · T 521 ST ↗
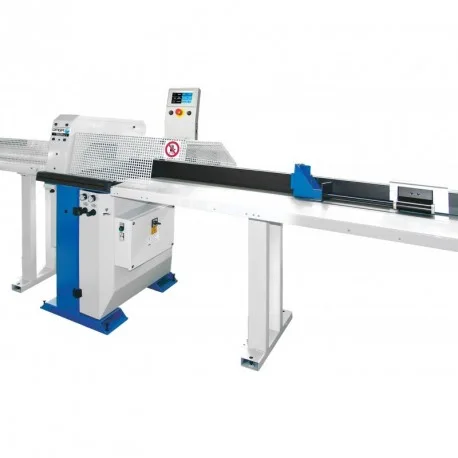
Связанное исполнение для NC-позиционирования и раскроя по списку. При выборе мы проверяем входной путь, упор или толкатель, зажим и блокировку безопасности.
Технический источник: OMGA · T 521 SNC ↗
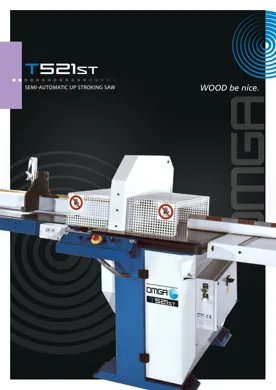
Базовая конструкция, схемы реза и технические данные.
Официальный PDF · 2 страницы · 0.9 MBПЕРЕД ВЫБОРОМ
Базовое считывание маркировки не следует путать с автоматическим контролем поверхности. Мы проверяем способ маркировки, требуемые классы качества и возможную связь со специальным сканером.
Нет. На это влияют длины, разгон, сечение, цикл реза, загрузка, качество материала и сортировка. Производительность оценивается на вашем наборе деталей.
Представленные системы распиливают и подготавливают детали. Подготовка соединения, клей, сборка и прессование выполняются далее на другом оборудовании.
ВЫБОР ОБОРУДОВАНИЯ
Укажите материал, сечение, исходную и конечную длину, углы и приблизительное количество. Добавьте описание текущего способа работы. Так мы сможем определить подходящую пилу, зажим, подачу и программные возможности.
Отправить запрос ↗Форма сохраняет исходную страницу. Исполнение, дополнительное оборудование и цена определяются в индивидуальном предложении.